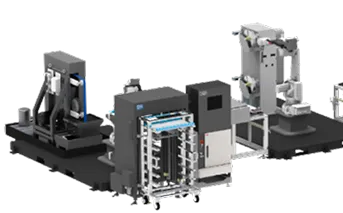
DS 整合機器人、自動化設備、FlexRC™ 順應力控制工具及製程應用技術,提供切割、噴砂、去毛邊、研磨、拋光與表面精修等完整自動化解決方案。
系統可依工件材質、形狀、表面狀態與品質需求進行彈性配置,適用於金屬、塑膠、陶瓷、碳纖維複合材料及其他工程材料,廣泛應用於半導體設備、AI 基礎設施、低軌衛星、航太、汽車、鑄造及精密製造等產業。


整合機器人與專用切割設備,針對澆冒口、毛邊、餘料、板材及複合材料邊緣進行自動切除與輪廓修整。透過穩定的路徑控制與製程參數管理,提升切割效率、尺寸一致性及作業安全。
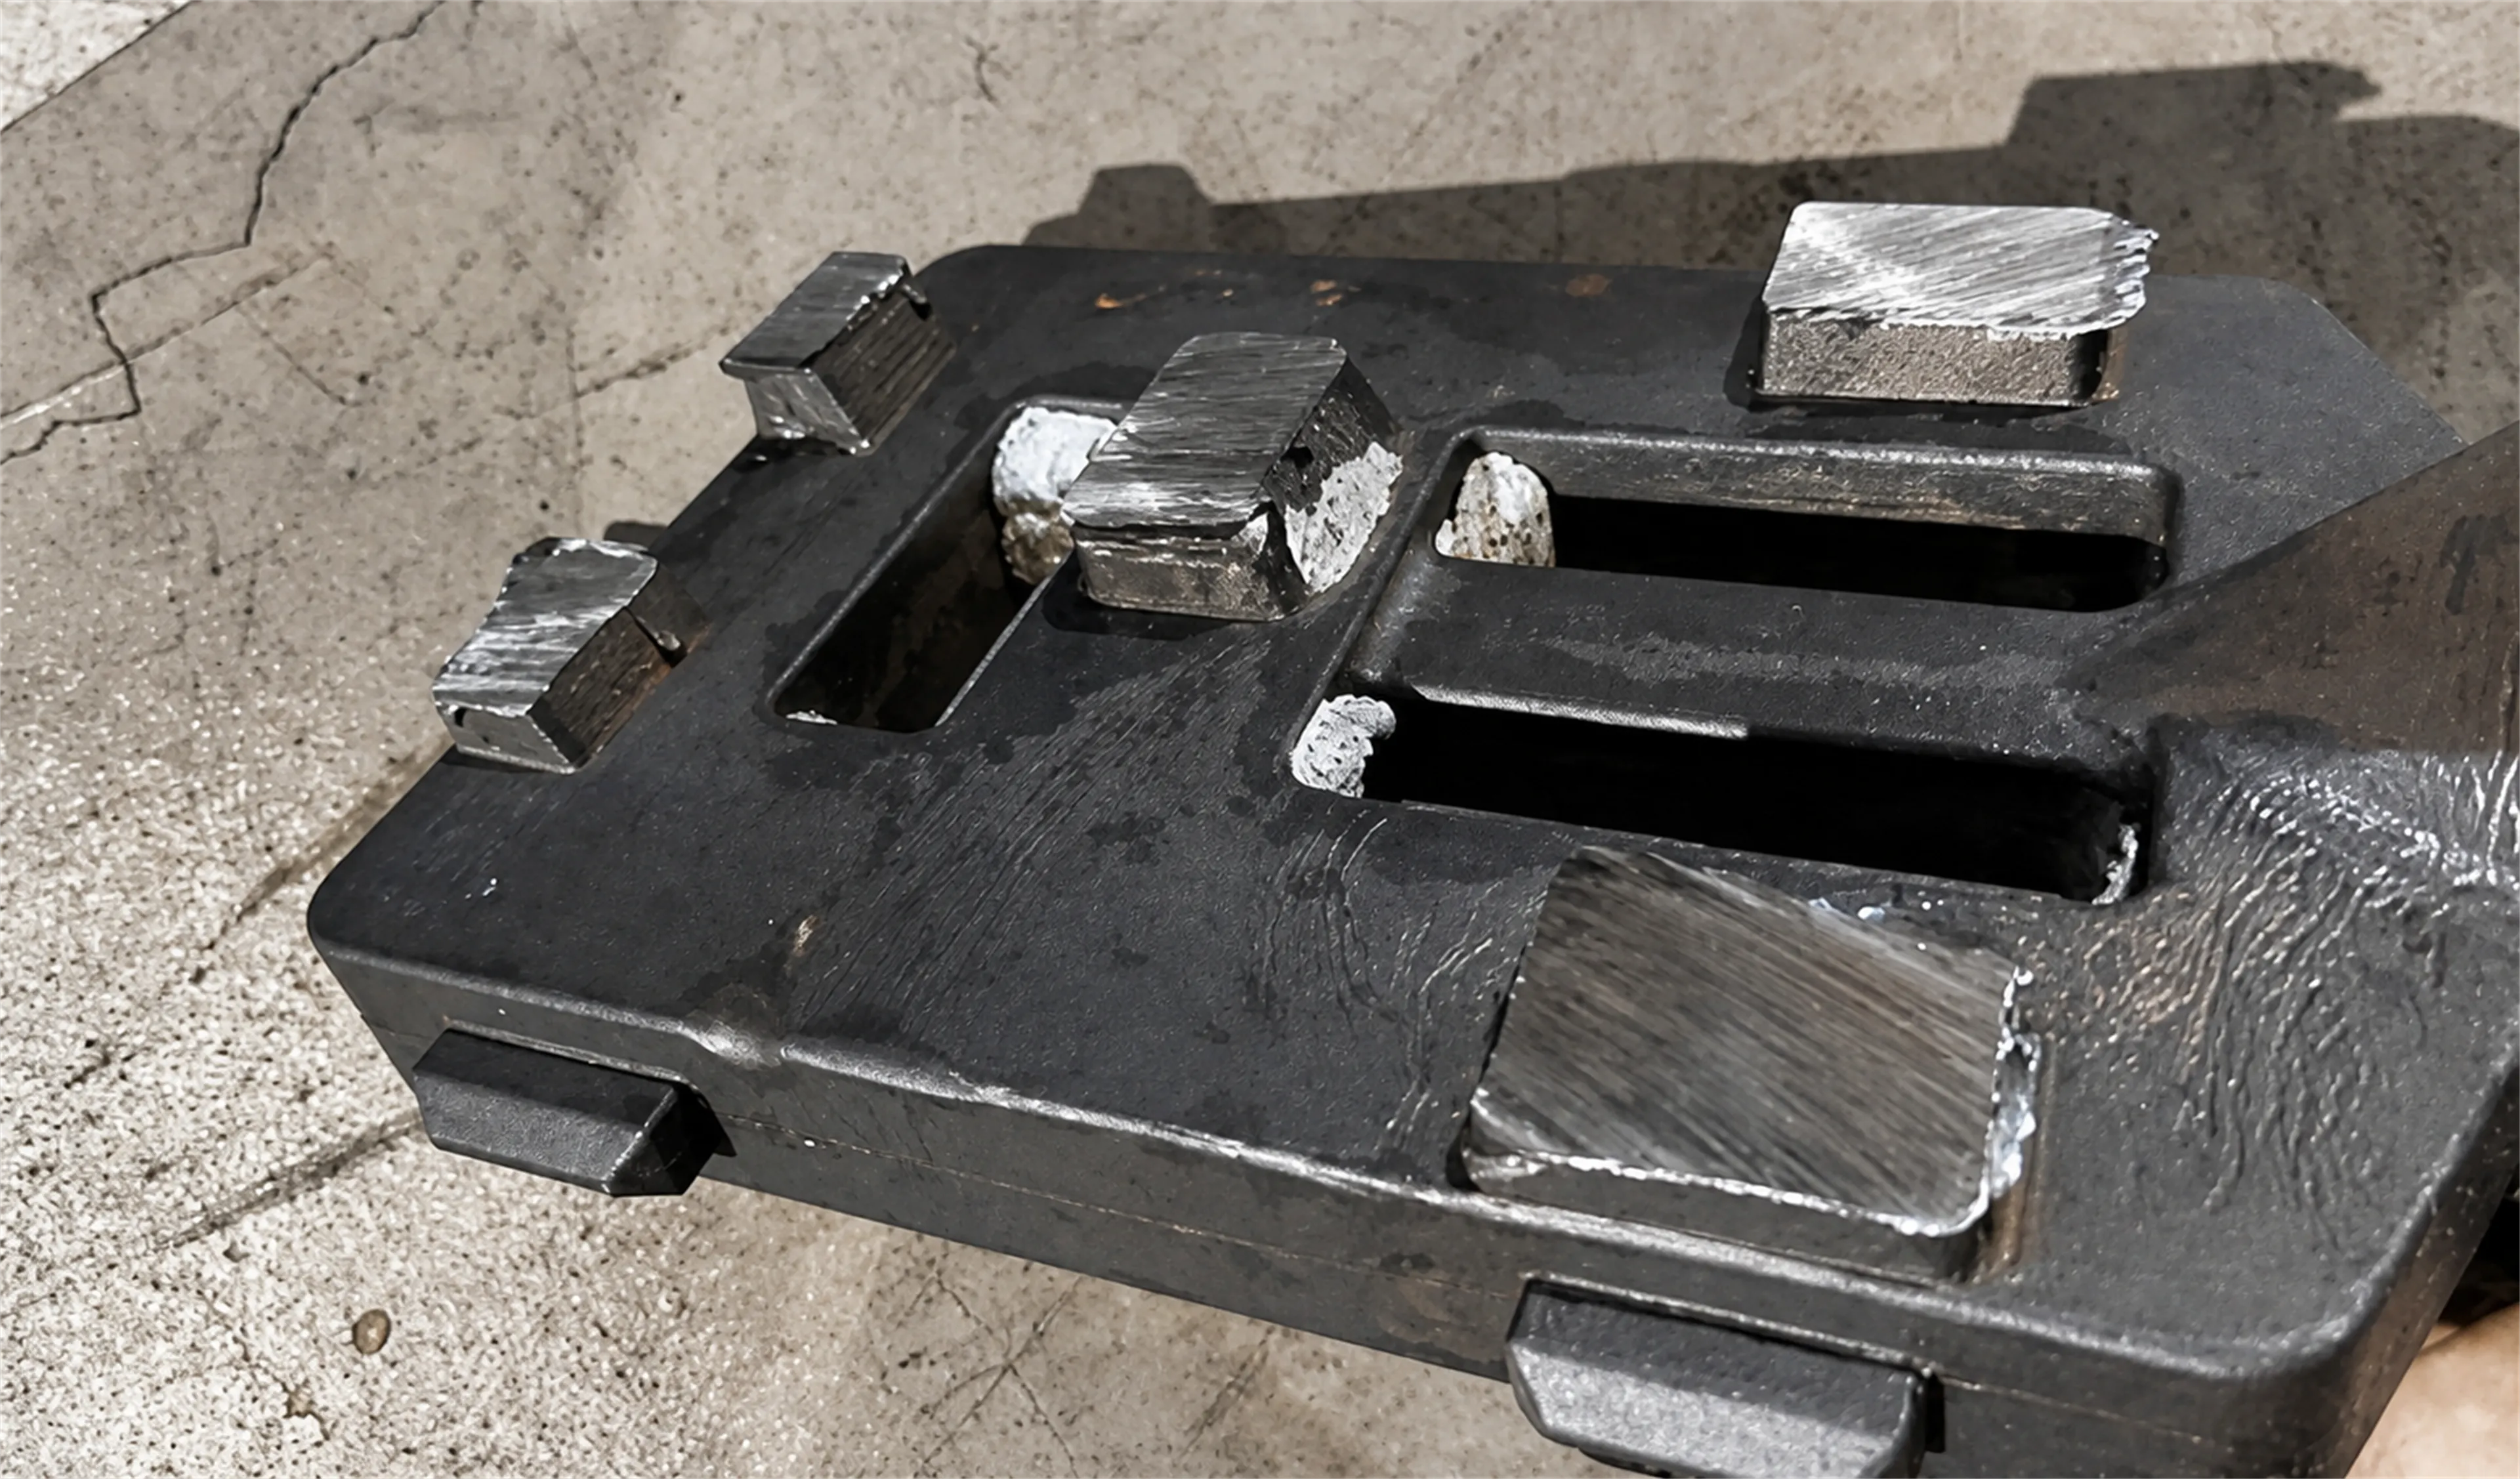
切割品質一致,輕鬆銜接自動化
降低勞動和維護成本
提高生產效率
減少研磨材料的浪費
提升安全性
全面自動化
DS SmartCore 智慧製造平台
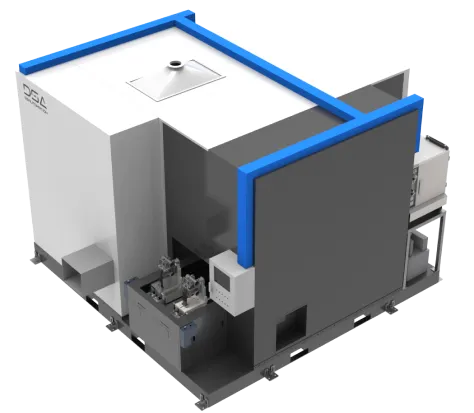
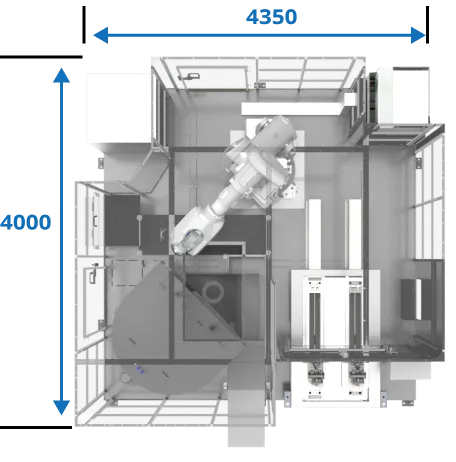
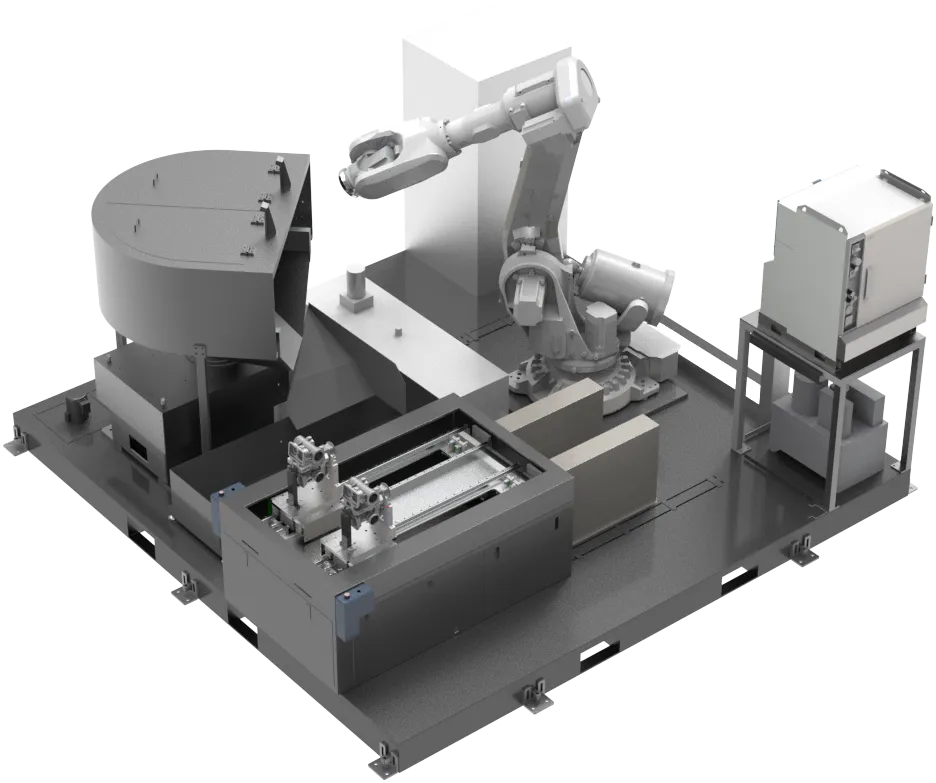
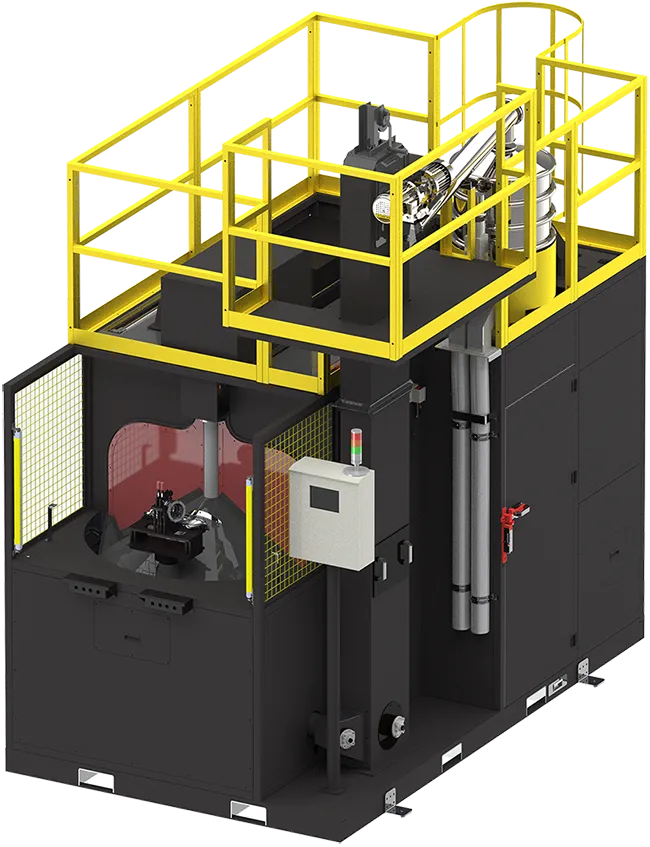
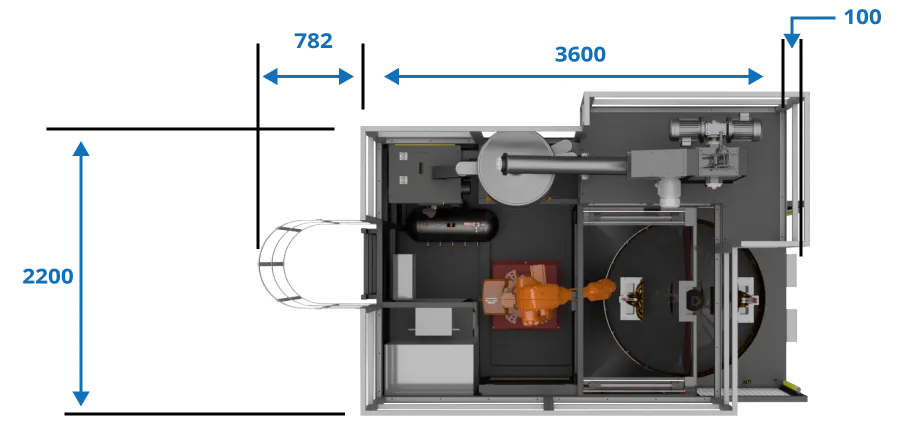
DS 整合密閉式噴砂設備、工業機器人與自動化控制,精準管理噴砂角度、距離、速度、時間、壓力、研磨介質與覆蓋範圍,建立穩定且可重複的表面處理製程。可應用於鑄件清砂、氧化層與污染物去除、表面粗化,以及半導體設備零組件、治具、金屬管件與閥件的清潔、表面處理與再生前處理。
可依工件材質、幾何、污染物、目標表面粗糙度與後續清洗/塗層需求,規劃研磨介質、粒徑、噴砂壓力、角度、距離與處理時間。
01
透過機器人與自動化控制,管理噴砂角度、距離、速度、時間、介質、壓力與覆蓋範圍,依工件材質、污染狀況與目標表面條件建立可重複的製程參數。
02
支援鑄件內腔、凹槽、曲面、管件、閥體與多角度工件的自動化噴砂,可依工件幾何與可達性規劃機器人姿態與處理路徑。
03
依後續塗層、接合、清洗或零件再生需求,調整介質、粒徑與噴砂條件,控制目標表面粗糙度、清潔程度與覆蓋一致性。
04
可依 3D CAD 與工件幾何建立機器人噴砂路徑,支援姿態最佳化、可達性分析與碰撞檢查,降低現場示教與程式調整時間。
05
可依材料與應用需求選擇氧化鋁、玻璃珠、陶瓷珠、碳化矽、不鏽鋼珠/丸、塑膠/樹脂介質或其他適用介質,並管理粒徑、使用狀態、回收條件與製程參數。
06
可依專案需求整合設備狀態、製程參數、處理時間、異常與品質資料至 SmartCore AI™,支援製程監控、歷程追溯與後續分析。

透過機器人穩定控制噴砂角度、距離、速度與時間,降低人工操作差異,提升複雜曲面、內腔與多工件處理的一致性

透過介質種類、粒徑、使用狀態與回收條件管理,降低不必要的耗材使用,並維持穩定的表面處理條件

將噴砂製程整合至密閉式自動化設備,降低人員直接暴露於粉塵、噪音及高重複性作業的需求,改善整體作業環境

可依不同產品、材質與表面要求建立對應 Recipe 與機器人路徑,支援多品項切換與不同表面處理條件

穩定的表面清潔與粗糙度控制,可作為後續 Coating、Thermal Spray、Bonding、塗裝、鍍膜或品質檢測的前處理基礎
精密鑄造件殼模清除與內腔清潔
半導體設備零組件清潔與再生前處理
半導體治具、管件與閥件表面處理
發電設備/渦輪葉片再生與塗層前處理
塗層、接合與再生前表面粗化
針對半導體廠務排氣風管、焊接管件及非高純度接觸面的金屬外表面,可導入機器人自動化噴砂,去除氧化層、焊接熱變色、表面附著物與舊塗層,並建立均勻的表面狀態,作為後續精密清洗、Coating、塗裝或其他表面處理的前處理。
對不鏽鋼焊接件,如後續有耐蝕性或高潔淨度要求,應依規範評估搭配酸洗、鈍化、電解拋光或精密清洗等後續製程。高純度氣體/化學品接觸面、內流道與精密密封面原則上不直接進行噴砂,應依潔淨度、表面粗糙度與污染控制規範進行隔離、保護及後續驗證。
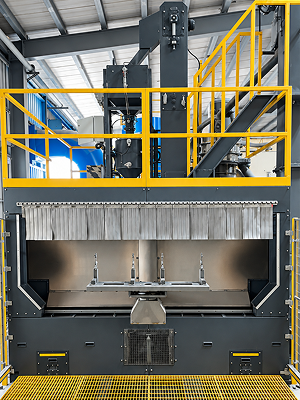
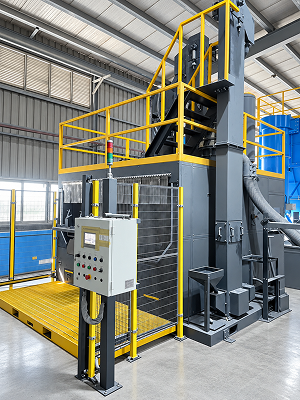
整合噴砂作業區、集塵系統、研磨介質循環、安全防護與自動化控制,可依工件尺寸、材質、表面條件與製程需求進行客製化設計,支援半導體廠務風管、焊接管件及相關金屬零組件的自動化表面處理。
採用密閉式噴砂作業艙,整合集塵與研磨介質回收系統,降低粉塵與研磨介質外逸,維持穩定的作業環境與製程條件。
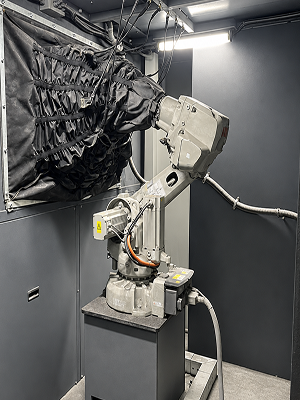
機器人採用耐磨防塵護套,針對關節、線纜與本體進行保護;並透過設備配置與防護設計,降低驅動與關鍵組件暴露於高粉塵、高磨耗環境的風險,減少研磨介質侵入傳動系統,有助於提升長時間運轉可靠性並降低維護負荷。
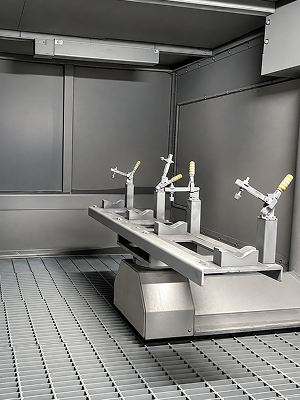
密閉式噴砂艙內配置轉台治具,可依工件幾何與加工需求進行多角度定位與自動化噴砂。
半導體設備零組件的清潔度與表面狀態會影響腔體性能、微粒控制與零件再生後的一致性。依零件材質、沉積物、表面規範與後續製程需求,可導入受控噴砂、精密清洗、表面粗化、Coating 前處理與潔淨度驗證等製程。
實際處理方式需依零件功能、材質與潔淨度要求評估,不應將所有半導體零組件視為相同的噴砂應用。
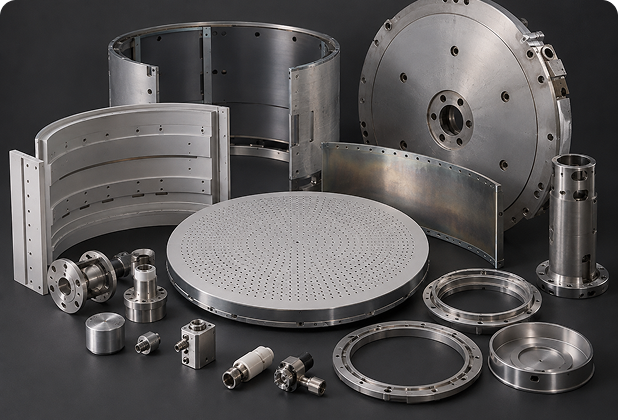
適用於 Shield、Liner、Chamber Lid、Shower Head 等製程腔體零組件,可依沉積物、基材與後續製程要求進行附著物去除、表面清潔或受控粗化,作為後續精密清洗、Coating 或零件再生的前處理。
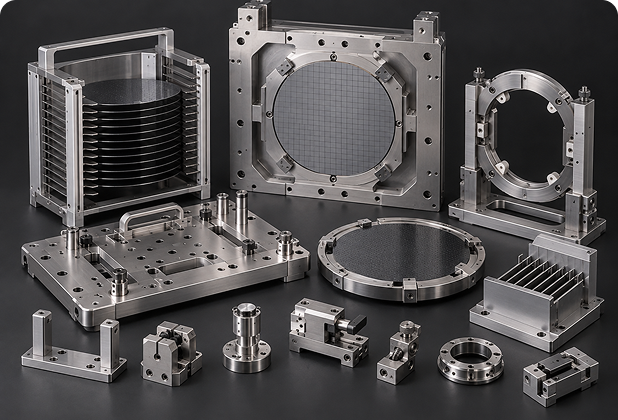
針對 Fixture、Carrier、定位治具及重複使用零件,可透過機器人控制噴砂路徑、角度與覆蓋範圍,提升複雜幾何、凹槽、內腔與多面區域的處理一致性;並依材質與潔淨要求選擇適合的研磨介質與製程參數。
高純度氣體、化學品或其他 UHP 流體接觸面的內流道與精密密封區域,應依潔淨度、表面粗糙度與污染控制規範採用精密清洗、鈍化或電解拋光等適當製程,不建議直接採用一般噴砂處理。
不同噴砂介質具有不同的硬度、切削力、表面效果與污染風險。DS 可依工件材質、污染物、目標表面粗糙度、尺寸公差、後續塗層/清洗製程與潔淨度要求,評估介質種類、粒徑、壓力、噴射角度、距離與處理時間,建立適合且可重複的自動化噴砂製程。
| 噴砂介質 | 特性 | 典型應用 |
|---|---|---|
| 氧化鋁 | 硬度高、切削力強,可快速去除氧化物、沉積物與舊塗層,並建立較高表面粗糙度與 Anchor Profile | 鑄件清砂、Chamber Parts 沉積物去除、氧化層清除、Coating/Thermal Spray 前表面粗化 |
| 玻璃珠 | 球形介質、切削性較低,可形成均勻霧面與較柔和的表面效果 | 不鏽鋼、鋁合金零件清潔、外觀均化、加工紋改善、尺寸敏感零件表面處理 |
| 陶瓷珠 | 耐磨、壽命長、撞擊均勻,適合穩定量產與低切削量處理 | 精密零件清潔、表面均化、需高一致性的自動化製程 |
| 碳化矽 | 硬度極高、切削能力強,適合高硬度基材與較難去除的附著物 | 陶瓷、高硬度零件、重沉積物清除與快速表面粗化 |
| 不鏽鋼珠/不鏽鋼丸 | 耐用、可重複使用,對金屬表面具有較強的清潔與撞擊效果 | 金屬零件氧化層、鏽蝕與附著物清除,鑄件、葉片及能源設備零件再生前處理 |
| 塑膠/樹脂研磨介質 | 硬度與密度較低,對基材較溫和,可依配方達到清潔、去毛刺、平滑或拋光效果 | 鋁合金、精密零件、模具、航太零件與電子零件的低損傷清潔、去毛刺與表面拋光 |
| 核桃殼 | 軟質、有機介質,材料去除量低、對基材影響較小 | 輕度污染物、積碳、油污與低損傷清潔;高潔淨應用需評估有機殘留 |
| 其他特殊介質 | 可依材料與表面需求評估特殊粒徑、形狀與複合研磨介質 | 精密拋光、特殊粗糙度、低損傷表面處理或特殊客戶製程 |
實際介質選擇需依基材、污染物、目標表面粗糙度、尺寸公差、後續製程與潔淨度要求進行測試與驗證。半導體高潔淨零件尤其需評估介質殘留、金屬/有機污染與交叉污染風險;高純度流體接觸面不建議直接使用一般噴砂介質處理。